Fusing a tvarování skla do formyod kompatibility tabule po hotovou desku


Spékané sklo je z velké části otázka dvou věcí: jak se materiál chová při zahřívání a jak rychle mu dovolíme vychladnout. Tenhle web sbírá dílenské poznámky k oběma — od výběru kompatibilních tabulí a přípravy formy až po čtení křivky pece, rozpoznání příčiny bublin a bezpečné dokončení hrany.

Dílenské poznámky · sklo · pec · forma

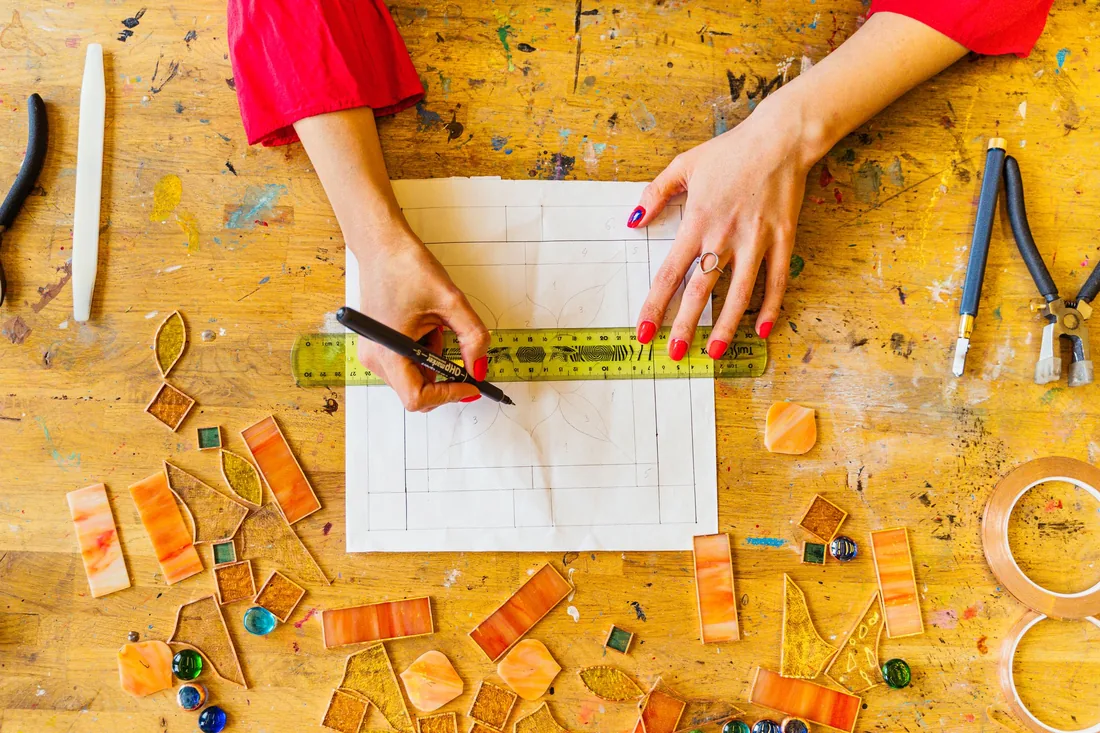
Návrh se vždy kreslí v měřítku 1 : 1. Papírový plán pod tabulí drží rozměr celé desky i po rozřezání na jednotlivé díly.

Pohled shora na dílenský stůl: ruce obkreslují návrh podle pravítka, kolem leží nařezané barevné díly skla, kleště a měděná fólie
Rozkreslený plán a nařezané díly připravené ke skládání na podložku.

01Materiál a kompatibilita

Koeficient roztažnosti rozhoduje dřív než teplota

Dvě skla, která se v peci spojí, spolu musí také vychladnout. Každý typ skla má vlastní koeficient teplotní roztažnosti — v dílnách se o něm mluví zkratkou COE a nejčastěji se pracuje s řadami označovanými 90 a 96. Čísla nejsou přesnou fyzikální hodnotou, spíš rodinným označením: v rámci jedné série výrobce ladí složení tak, aby se jednotlivé barvy při chladnutí smršťovaly stejně.

Když se v jedné desce potkají skla z různých sérií, spoj drží jen zdánlivě. Rozdíl ve smrštění vytvoří ve švu trvalé napětí, které se projeví buď hned po vyjmutí z pece, nebo za několik týdnů — typicky prasklinou vedenou přesně po hranici barev. Proto se materiál nemíchá ani u drobností, jako jsou konfety, tyčinky nebo fritty.

Kompatibilitu je možné ověřit malým testem: úzké proužky zkoumaných skel se položí na čirý podklad ze stejné série, spékají se běžnou křivkou a hotový vzorek se prohlédne přes dva polarizační filtry natočené proti sobě. Napětí kolem švu se ukáže jako světlý nebo barevný lem. Čistý, neutrální obraz znamená, že se skla chovají stejně.

Než se pustíte do řezání

  • Zkontrolujte, že všechny tabule i drobný materiál patří do jedné série.
  • Zbytky z různých nákupů si označte hned, ne až po roztřídění do krabice.
  • Průhledná a opálová skla stejné série se kombinovat dají, liší se ale prostupem tepla.
  • Nové barvy si nejdřív vyzkoušejte na malém vzorku, ne rovnou na celé desce.
  • Tabulové sklo z okenářství do fusingu nepatří, i když vypadá podobně.
02Řezání a skládání

Řez, lom a přesná skládačka na podložce

Řezák sklo neřeže, jen mu naznačí cestu. Kolečko vytvoří na povrchu jemnou rýhu a materiál se pak láme podél ní — proto se po jedné čáře nikdy nejezdí dvakrát. Tlak má být rovnoměrný, rychlost spíš klidná a zvuk řezu tichý a plynulý; skřípání znamená příliš velký přítlak nebo suché kolečko.

Lomit se má co nejdřív po řezu, dokud je rýha čerstvá. Rovné čáry zvládnou lamací kleště, u dlouhých tabulí pomůže podložit rýhu pravítkem a zatlačit oběma rukama současně. Vnitřní oblouky se vylamují po malých kouscích od okraje ke středu, nikoli jedním pohybem.

Skládání je vlastní kompozice díla. Díly se rovnají přímo na podložku, na které půjdou do pece, protože přesouvání hotové skládačky bývá zdrojem posunů. Mezery mezi díly by měly být minimální: sklo se při spékání stáhne do rovnovážné tloušťky kolem šesti milimetrů a všechno, co chybí, se dorovná pohybem materiálu do stran — široká spára se proto projeví jako prohlubeň nebo zaoblený okraj.

Před vložením do pece se povrch čistí. Otisky prstů, prach z broušení a zbytky mastnoty se v žáru zafixují jako matné mapy pod sklem. Stačí lihový čistič bez oleje a bavlněná utěrka; papírové ubrousky pouštějí vlákna.

03Podložky a formy

Separační vrstva a keramické formy

Roztavené sklo se ochotně spojí s keramikou i s kovem. Mezi ně proto vždy patří separační vrstva. Nejběžnější je nátěr na bázi kaolinu a hlinky, který se štětcem klade ve třech až čtyřech tenkých vrstvách křížem přes sebe a nechá se dokonale vyschnout — vlhký nátěr při zahřátí uvolní páru a odtlačí sklo od formy.

Alternativou je keramický papír. Chová se předvídatelněji na tvarech, kde by nátěr popraskal, a zanechává na spodku charakteristickou texturu. Po výpalu se hodí jen omezeně; jeho vlákna se drolí a při úklidu se nemá zametat nasucho.

Formy pro slumping mívají odvzdušňovací otvory. Bez nich vzduch pod tabulí nemá kam uniknout a sklo se do dutiny neposadí celé. Otvory se před každým výpalem kontrolují, protože se snadno zanesou separátorem.

Příprava formy krok za krokem

  1. Formu zbavte starého nátěru a prachu, nejlépe navlhčenou houbou.
  2. Naneste separátor v tenkých vrstvách, každou v jiném směru.
  3. Nechte vyschnout do světlého, matného odstínu bez tmavých skvrn.
  4. Projděte hrany a otvory — právě tam nátěr nejčastěji chybí.
  5. Formu i sklo postavte do pece až po úplném vychladnutí předchozího výpalu.

Sklo z formy se vyjímá až po vychladnutí na pokojovou teplotu. Rozdíl několika desítek stupňů mezi dílem a okolím stačí k prasknutí, které vypadá jako chyba návrhu, ale vzniklo v poslední minutě.

04Křivka výpalu

Náběh, výdrž, rychlé zchlazení a chladicí pásmo

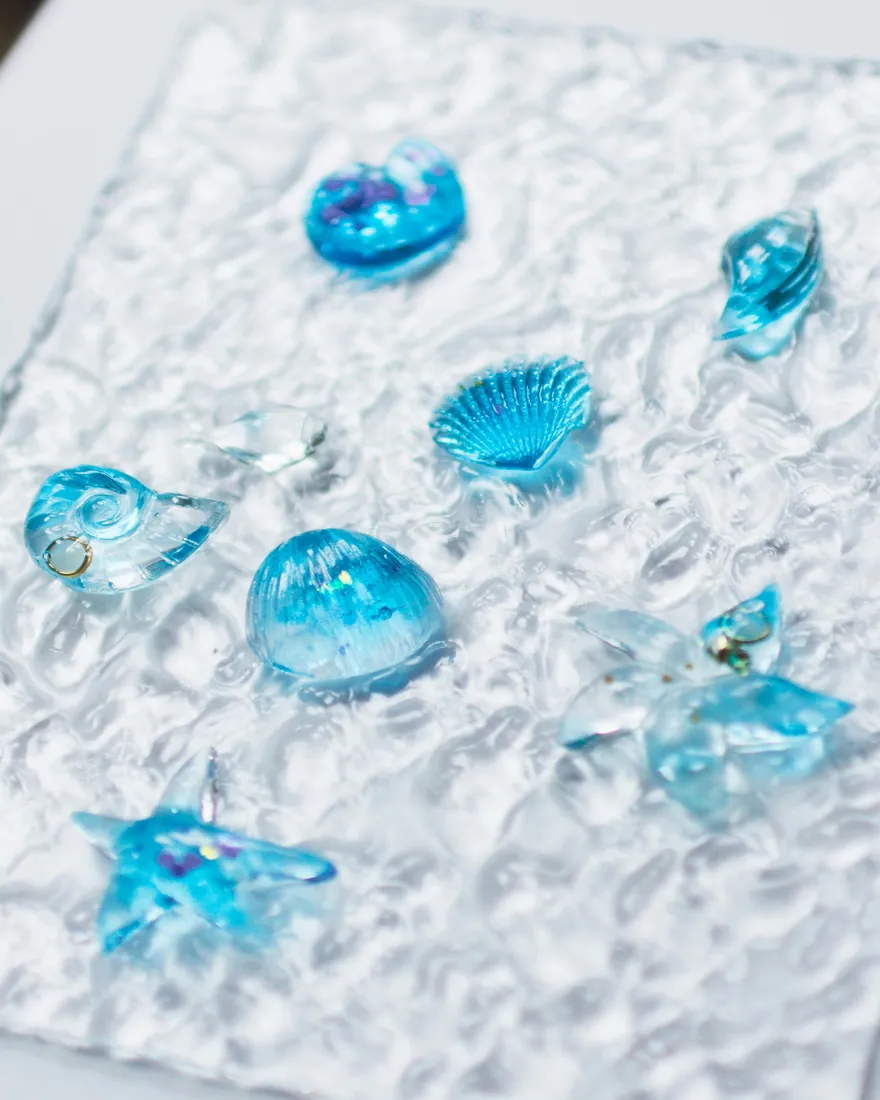
Detail spékané skleněné desky s modrými tavenými prvky a nerovným reliéfním povrchem
Částečné spečení: prvky drží na podkladu, ale zachovávají si vlastní objem i obrys.

Program pece se popisuje jako sled úseků, z nichž každý má rychlost, cílovou teplotu a délku výdrže. Náběh do zhruba pěti set stupňů je nejcitlivější část celého výpalu: sklo je ještě tuhé a špatně vyrovnává rozdíly teplot mezi povrchem a jádrem. Silnější desky, dlouhé úzké tvary a sestavy s velkým rozdílem tlouštěk proto potřebují náběh výrazně pomalejší než drobné závěsy.

Následuje výdrž na středních teplotách, která srovná teplotu v celém prostoru pece a nechá odejít vzduch ze spár. Až potom má smysl jet na vrcholovou teplotu. Ta se drží krátce — o výsledku rozhoduje kombinace teploty a času, takže pár minut navíc na vrcholu proměnu tvaru posune stejně jako o pár desítek stupňů vyšší cíl.

Po vrcholu se pec záměrně a rychle zchladí do chladicího pásma, obvykle otevřením víka na krátkou chvíli nebo prudkým programovým poklesem. Cílem je zastavit další tečení skla a zabránit tomu, aby dlouhé setrvání v nejvyšších teplotách rozjasnilo barvy do zákalu.

Chlazení napětí

Zásadní část programu je výdrž kolem bodu, kdy sklo přechází z tekutého do pevného stavu, a pomalý sestup pod něj. Během ní se vyrovná rozdíl mezi povrchem a jádrem; kdyby se přeskočila, dílo by v sobě neslo napětí i po vychladnutí. Délka se řídí především tloušťkou: každé zdvojnásobení tloušťky prodlužuje potřebný čas několikanásobně.

Poslední úsek už jen kopíruje přirozený pokles pece. Pod dvě stě stupňů se dá klesat volně, ale pec se neotevírá — průvan na jednom místě desky udělá totéž co příliš rychlý program.

Konkrétní teploty se liší podle materiálu, tloušťky, velikosti desky i typu pece. Údaje výrobce skla a vlastní zapsané výpaly jsou spolehlivější než převzatý program z cizí dílny.

05Stupně spečení

Od dotyku hran po úplné splynutí a tvarování do formy

Mezi „ještě dva kusy skla“ a „jedna hladká deska“ leží několik zřetelných stavů, které se dají zopakovat, když si k nim člověk zapíše teplotu i čas.

Částečné spečení

Díly se spojí v místech dotyku, ale zůstávají čitelné jako samostatné tvary s vlastní výškou a ostřejšími hranami. Povrch je reliéfní a na styku vznikají drobné stíny. Je to nejcitlivější stupeň na přesnost programu — rozdíl mezi lehkým dotykem a zaoblením celé sestavy bývá menší, než člověk čeká.

Úplné spečení

Sklo se stáhne do souvislé desky s hladkým, mírně vypouklým povrchem a zaoblenými okraji. Kresba se v místech přechodů lehce rozmyje a tenké linie zesílí. Právě tady se projeví pravidlo rovnovážné tloušťky: dvě vrstvy tříme milimetrového skla drží rozměr, jedna vrstva se sama od sebe stáhne dovnitř a zesílí.

Tvarování do formy (slumping)

Hotová plochá deska se v druhém výpalu položí na formu nebo do ní a při nižší teplotě se vlastní vahou posadí do tvaru. Pracuje se pomaleji a s nižším vrcholem než u spékání — cílem je ohyb, ne tečení. Hluboké formy vyžadují delší výdrž, aby se sklo dostalo do rohů, zároveň ale hrozí, že se v nejnižším bodě ztenčí.

Mělké mísy a talíře se dají tvarovat i přes formu, kdy sklo klesá kolem vyvýšeného tělesa. Okraj pak zůstává volný a získá vlnu, kterou je dobré počítat do návrhu předem.

06Vklady mezi vrstvy

Fólie, fritty a to, co se mezi tabulemi chová jinak

Vklad mezi dvě vrstvy skla otevírá práci s hloubkou, ale vždycky přidává i jedno riziko navíc: cokoli mezi tabulemi má objem a vzduch kolem sebe.

Kovová fólie — nejčastěji stříbrná nebo měděná v tenké listové podobě — se pod sklem zbarví podle typu skla i teploty, měď do červenavých a hnědých tónů, stříbro do žlutých a jantarových. Fólie se pokládá suchá, uhlazuje se měkkým štětcem a nemá se skládat: záhyb pod tabulí zůstane jako vzduchová kapsa. Přechod k barevné reakci bývá výraznější u opálových skel než u čirých.

Fritty jsou drcené sklo v různých hrubostech, od prachu po hrubá zrna. Jemné frakce se chovají skoro jako barva a dobře plní plochy, hrubé zrno drží tvar a nechá po sobě texturu. Mezi vrstvami je ale nejméně vhodná právě jemná fritta — mezi zrny je hodně vzduchu a ten se při rychlém spékání nestihne dostat ven.

Aby vklad nepracoval proti sestavě

  • Vklady tenké vrstvy: co nejmenší tloušťka, žádné hromádky uprostřed plochy.
  • Do programu přidejte delší výdrž ve středních teplotách na odvzdušnění.
  • Organické materiály hoří a zanechávají popel i černý stín — do sestavy nepatří.
  • Fólii režte nůžkami vyhrazenými jen pro ni, nůž ji trhá.
  • Novou kombinaci vyzkoušejte na vzorku o velikosti dlaně, ne na hotové desce.

07Vady a jejich příčiny

Bubliny, jehly a praskliny čtené zpětně

Většina vad má v křivce nebo v přípravě jasnou příčinu. Když se výpaly zapisují, dá se k ní dojít zpětně.

Bubliny

Vznikají z uzavřeného vzduchu mezi vrstvami. Typicky se objeví tam, kde má spodní tabule texturu, kde je vklad příliš silný nebo kde se dvě hladké plochy spojily po okraji dřív než ve středu. Pomáhá výdrž ve středních teplotách, mírné zvednutí sestavy na podložce a stavba, která nechá vzduchu cestu ven ke kraji.

Jehly a hroty na okraji

Ostré výběžky vytažené z hrany vznikají, když se okraj skla přilepí k separační vrstvě a zbytek desky se stáhne dovnitř. Bývá to známka nedostatečně naneseného nebo poškozeného nátěru, případně velmi tenké jednovrstvé sestavy, která se snaží dosáhnout rovnovážné tloušťky.

Praskliny

Praskliny s ostrým, lesklým lomem vznikly nejčastěji v chladnutí — buď příliš rychlým sestupem, nebo vynechanou výdrží v chladicím pásmu. Praskliny vedené po švu ukazují na nekompatibilní materiál. Trhliny na spodní straně kolem otvorů formy zase napovídají, že sklo někde chytlo a jinde se pohnulo.

Zákal a ztráta lesku

Matný, mléčný povrch po výpalu obvykle znamená příliš dlouhé setrvání v pásmu, kde sklo krystalizuje, nebo nečistoty z předchozí přípravy. Řešením je kratší vrchol, rychlejší průchod kritickým pásmem a důsledné čištění před skládáním.

08Dokončení a bezpečnost

Broušení hrany a klidná práce v dílně

Hrana po spečení bývá zaoblená, ale ne všude stejně. Části, kde deska tekla méně, zůstanou ostré a při běžném používání se vylamují. Brousí se za mokra — pásovou nebo kotoučovou bruskou s diamantovým povrchem a stálým přívodem vody, případně ručně diamantovými pilníky. Suché broušení skla vytváří jemný prach, který do plic nepatří.

Postupuje se od hrubšího zrna k jemnějšímu. Pokud má být dílo znovu v peci, obroušená matná plocha se při dalším výpalu z velké části vyhladí; u posledního opracování se jemné zrno vyplatí dotáhnout do konce.

Co si v dílně hlídat

  • Ochranné brýle při řezání, lámání i broušení, bez výjimek.
  • Střepy z pracovní desky odstraňujte štětcem do uzavřené nádoby, ne rukou.
  • Při broušení a úklidu po keramickém papíru pracujte za mokra.
  • Pec potřebuje pevný, nehořlavý podklad a volný prostor nad víkem.
  • Do horké pece se nikdy nesahá bez rukavic a ochrany očí proti sálání.
  • Prostor kolem pece větrejte, zvlášť při výpalu s nátěry a fóliemi.

Pravidelný záznam každého výpalu — materiál, tloušťka, program, výsledek — je v této práci nejužitečnější nástroj. Dílna se pozná podle sešitu, ne podle počtu forem.

09Kontakt

Napište nám k obsahu webu

Nulebo

[email protected]

Nulebo je informační projekt bez dílenských kurzů, prodeje materiálu a zakázkové výroby. E-mail slouží k poznámkám k publikovaným textům, k upozornění na nepřesnost nebo k námětu na téma, které v článcích chybí. Více o zaměření webu najdete v části O projektu.